五金行业除油除锈自动化升级:超声波清洗线的选型与配置要点
五金加工行业里,除油除锈这道工序长期是“脏累差”的代名词。人工刷洗效率低、药水损耗大,最关键的是品质不稳定——同一批工件,不同师傅洗出来的表面状态可能天差地别。这两年随着人力成本攀升和环保督查收紧,越来越多五金厂把目光投向超声波清洗线,但真正落地时,选型和配置的坑不少。
超声波清洗线不是简单买几台槽体拼在一起,它是一套完整的自动化清洗系统,涉及上料方式、槽体布局、循环过滤、烘干路径甚至废液处理。我们服务过的客户里,因为前期配置不当导致返工改线的,至少占三成。下面结合实战经验,拆解几个核心选型要点。
先算产能,再定槽体尺寸与节拍
很多采购方一上来就问“设备多少钱”,但忽略了最关键的产能匹配。一条超声波清洗线的节拍由槽体有效尺寸、超声波功率密度和输送方式共同决定。比如处理标准五金件,单槽有效尺寸做到600×500×400mm,功率密度按每升15-18W配置,配合电动葫芦或龙门式机械臂,单班产能可达800-1200件。这里有个容易被忽视的细节:工件挂具的沥水角度,如果设计不好,带液量大会直接拖慢后续烘干节拍。
除油除锈的药剂兼容性,决定槽体材质
除油通常用碱性脱脂剂,除锈则涉及酸洗(盐酸或硫酸为主)。这两类药剂对槽体材质的要求截然不同。碱性槽体用SUS304不锈钢没问题,但酸洗槽一旦用304,焊缝和热影响区很快会点蚀渗漏。酸洗槽必须使用316L不锈钢,或者干脆采用PP/PVDF内衬结构。另外,酸雾的抽风装置不能省,否则车间里腐蚀性气体会侵蚀周边电气元件,这是很多国产线的通病。
加热方式上,电加热管要选用钛材质或特氟龙涂层,石英管在含氟化氢的酸液里撑不过三个月。温控精度建议控制在±3℃以内,因为除油温度每差5℃,清洗时间可能要延长30%。
自动化清洗的核心:多槽串联与溢流设计
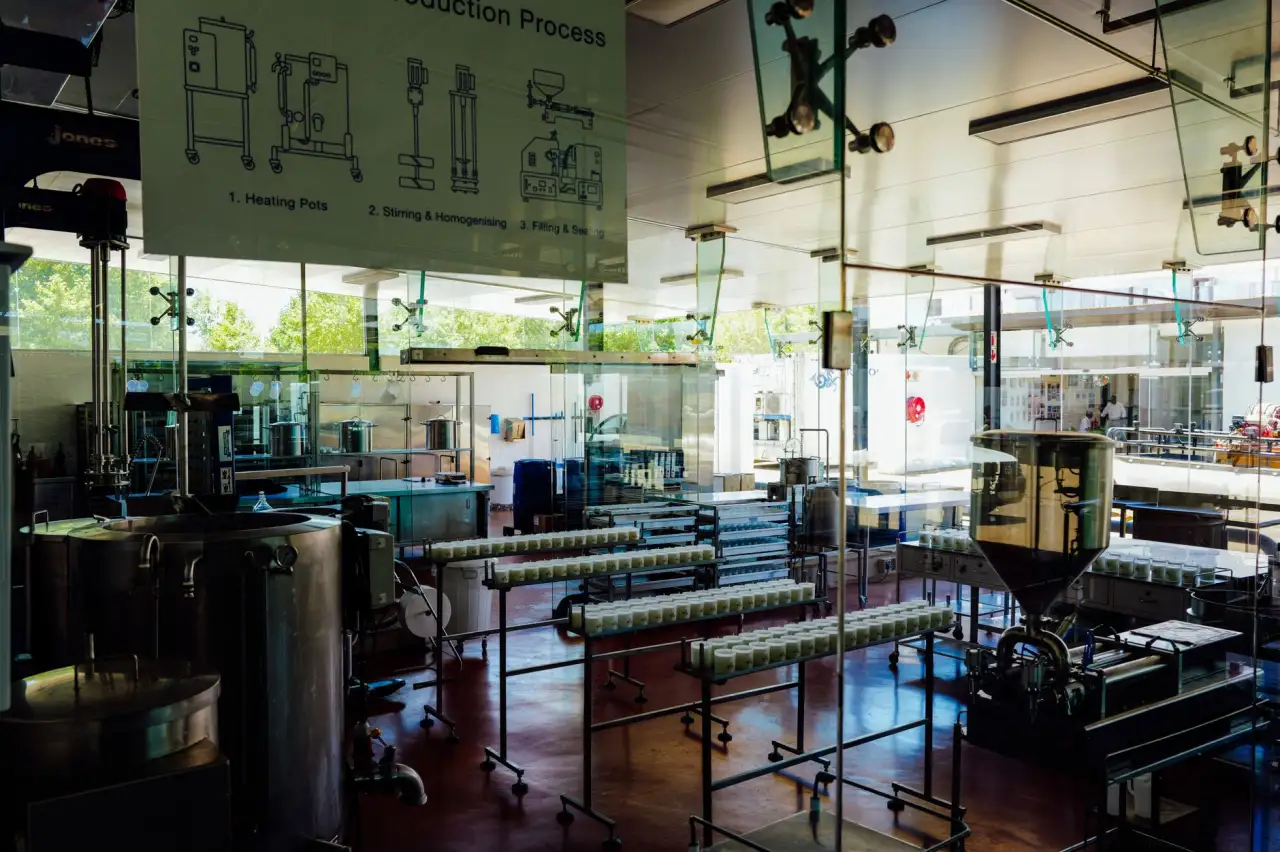
真正的自动化清洗不是把工件泡在槽里就完事,而是要实现多级逆流漂洗。比如典型的五槽配置:超声波除油槽→超声波除锈槽→清水漂洗槽→二次漂洗槽→热风烘干槽。每一级槽体之间要有独立的循环过滤系统,滤芯精度建议从50μm逐步降到20μm,这样能延长药水寿命。以我们一条典型的除油除锈线为例,药水更换周期从每周一次延长到两周半,废液处理量直接减少40%。
- 注意溢流口位置:液面波动区最脏,溢流口要设在液面下80-100mm处,避免漂浮油污重新附着
- 超声波振板安装方向:侧振比底振更适合带盲孔的复杂五金件,但功率损耗增加15%左右
- 输送系统:推荐PLC+变频控制,定位精度±2mm,避免挂具刮伤槽壁
一个典型案例:某汽车紧固件厂的改造
去年我们为浙江一家生产高强度螺栓的工厂交付了一条全自动超声波清洗线,处理对象是热处理后的氧化皮和防锈油。原工艺是人工酸洗+磷化,良品率只有92%,且废酸处理成本高。改造后采用“超声波除油→超声波除锈→两级逆流漂洗→防锈浸泡→离心烘干”的六工位布局,全线采用机械臂自动输送,节拍控制在4.5分钟一挂具。
关键数据:良品率提升到98.7%,单件清洗成本从0.36元降到0.19元,工人从6人缩减到2人(主要做上下料和巡检)。这条线还预留了MES接口,后续可以接入车间数字化系统。客户算过账,设备投入回收期约14个月。
选型最后提醒两点:一是超声波频率的选择,常规除油除锈用28kHz,若工件有精密微孔,建议配40kHz的扫频模式;二是烘干段必须配置高效风刀,否则残留水渍会引发生锈返工,这是很多企业容易忽略的隐性成本。
超声波清洗线的本质是用稳定的物理能量替代人工经验,把除油除锈变成可量化、可复制的工艺参数。配置得当,它不仅是环保压力下的合规选择,更是五金企业降本增效的实在手段。