五金行业自动化除油除锈清洗线的技术选型与工艺要点
五金件表面处理是制造业链条中极容易“拖后腿”的一环。很多工厂的除油除锈工序仍依赖人工吊挂、槽式浸泡,不仅效率低,药水消耗大,而且品质波动让人头疼。随着人工成本攀升与环保监管收紧,自动化清洗线早已不是“可选项”,而是“必选项”。今天我们从工艺选型和实操角度,聊聊如何搭建一条真正稳定、省心的自动化除油除锈产线。
超声波清洗线:原理不是“泡澡”,是“空化爆破”
很多人误以为超声波清洗就是“加强版搅拌”,其实核心在于**空化效应**——换能器将电能转化为高频机械振动,在液体中产生成千上万个微小气泡,这些气泡在瞬间崩溃时释放出局部高温高压(可达5000K、1000atm),足以把五金件盲孔、螺纹、折弯内角里的油污和锈层“炸”松脱落。这种物理剥离力是单纯化学浸泡无法比拟的,尤其是针对精密铸造件和深孔零件,效果差异极其明显。
但要注意,超声波清洗线并不是功率越大越好。频率28kHz适合重油污粗洗,40kHz用于常规除油,而68kHz以上则适用于精密件终洗。选型时,频率与槽体尺寸的匹配关系比功率指标更关键——大槽体配高频换能器,能量分布不均匀,反而会出现“近处过洗、远处洗不净”的尴尬局面。

除油除锈自动化清洗线的工艺段设计
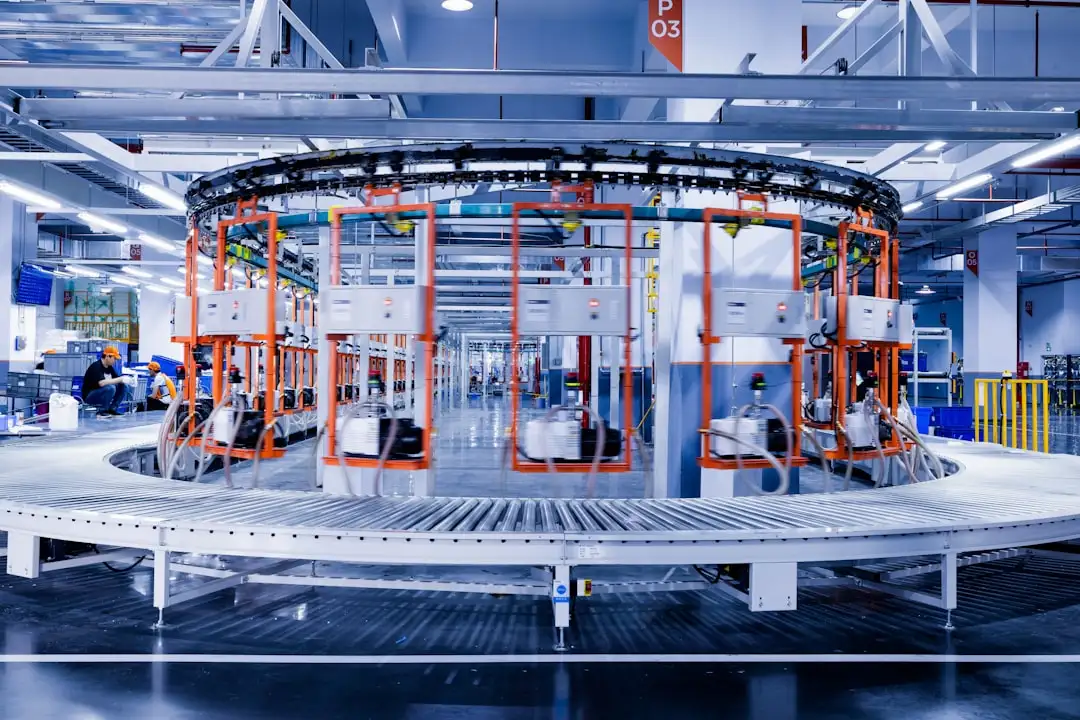
一条完整的自动化清洗线,通常由上料→超声波除油→热水漂洗→酸洗除锈→多级逆流漂洗→防锈处理→热风干燥→下料组成。这里有两个常被忽视的细节:第一,除油槽和除锈槽之间必须有**隔断沥水段**,否则酸液被大量带入碱性除油槽,pH值快速失衡,药水寿命直接缩短一半;第二,漂洗段建议采用**逆流补水方式**,即末槽补新水,水流方向与工件运行方向相反,这样漂洗用水量能减少30%-40%。
实际操作中,节拍时间的设定也有讲究。以标准五金件为例,超声波除油段建议控制在3-5分钟,酸洗除锈视锈蚀程度在2-8分钟之间动态调整,而不是固定不变。我们宁波清大超声科技在给客户做方案时,通常会要求对方提供一批真实工件做**试洗验证**,用实际效果数据来倒推各槽停留时间,而不是拍脑袋定参数。
自动化清洗的“隐形杀手”:槽液管理与能耗
很多产线跑了一段时间后,清洗质量明显下滑,问题往往出在槽液管理上。油污和铁锈不断累积,药水浓度下降,杂质增多,单纯靠人工定期补药根本跟不上。建议配置**液位自动补加系统**和**油水分离器**,前者实时监控浓度,后者将浮油连续分离出去,这样除油槽的药水寿命可以从3天延长到7-10天。另外,加装**加热功率可调模块**,在待机时段自动降低保温温度,一条中型产线一年电费能省下2-3万元。
数据对比更能说明问题:传统人工槽式清洗,一个工人每天处理约300件工件,良品率在92%左右;而采用自动化除油除锈清洗线后,同等工时处理量可达800-1000件,良品率稳定在98.5%以上,药水单耗下降约35%。这不是理论值,是我们服务过的浙江某锁具厂和江苏某汽车零部件企业的实际跟踪数据。
选型时必须问自己的四个问题
在决定上自动化清洗线之前,请务必先梳理以下四点,否则再贵的设备也救不了工艺缺陷:
- 工件结构:是否有深盲孔、狭缝?这决定你需要超声波频率和槽体布局。
- 产能节拍:日产量和峰值时段是什么?这影响是选用单臂机械手还是龙门式多工位。
- 场地条件:现有厂房层高、地面承重、排水沟位置,往往比设备本身更能决定方案走向。
- 环保要求:酸雾是否需要收集处理?废水排放标准是纳管还是直排?这直接关联到是否需要加装废气塔和废水处理模块。
这四个问题如果没想清楚就急着比价采购,后面改造成本往往比设备本身还高。行业里有个不成文的经验:方案设计时间占项目总周期的40%以上,才是正常的。
最后说一句实在话:自动化清洗线不是“买来就能跑”的通用设备,而是需要结合具体工件、场地、产能进行定制化设计的系统工程。宁波清大超声科技在工业清洗领域深耕多年,我们的经验是,前期多花一周做工艺验证,远比设备到场后反复调试要省心得多。如果你正在规划除油除锈自动化改造,不妨带着工件图纸和实际样品来聊聊。