五金加工企业除油除锈清洗线自动化升级关键技术要点解析
五金加工行业正面临一场静默的洗牌。当人工成本持续攀升、环保督察日趋严厉,越来越多的企业发现,传统“地摊式”除油除锈工艺不仅效率低下,更成了制约产能的瓶颈。将超声波清洗线嵌入自动化产线,早已不是可选项,而是关乎生存的必答题。
一、除油除锈工艺的自动化痛点,不止于“换设备”
很多老板以为买几条超声波清洗线就能实现自动化,实则不然。真正的自动化清洗,需要解决的是**工序节拍匹配**和**槽液管理**两大难题。五金件形状复杂,螺纹孔、深盲孔内的油污和氧化皮,单纯靠延长浸泡时间无效,必须依赖超声波空化作用与清洗液的化学协同。我们在宁波某汽配厂看到,同样的工件,导入自动化超声波清洗线后,除油除锈合格率从87%提升至99.2%,但前提是——他们重新设计了上下料机械手的抓取姿态,确保工件入槽时最大截面与超声波发射面平行。

关键点1:槽液浓度在线监测与自动补液
除油除锈过程中,清洗液的有效浓度随处理量波动。人工操作时,工人凭经验加药,导致前几批工件清洗过度、后几批清洗不足。自动化升级时,应优先配置电导率/ pH 双通道在线传感器,联动计量泵自动补液。以我们服务过的某标准件厂为例,改造后药液消耗降低22%,且批次间质量波动幅度缩减至改造前的三分之一。别小看这个细节,它直接决定了工业清洗的稳定性。
关键点2:多槽串联的“逆流漂洗”设计
除油、除锈、中和、漂洗,每个环节的水质要求不同。如果只是把几个槽体用传送带连起来,那叫“流水线”,不叫“自动化清洗”。真正的关键在于逆流漂洗技术——后段漂洗槽的溢流水,反向补充到前段清洗槽,既节省了纯水用量,又保证了最终清洗面的洁净度。结合超声波清洗线的高频振动辅助,工件表面残留的化学药剂能被彻底剥离,后续防锈处理附着力显著增强。
二、案例:从“泡澡式”到“淋浴式”的跨越
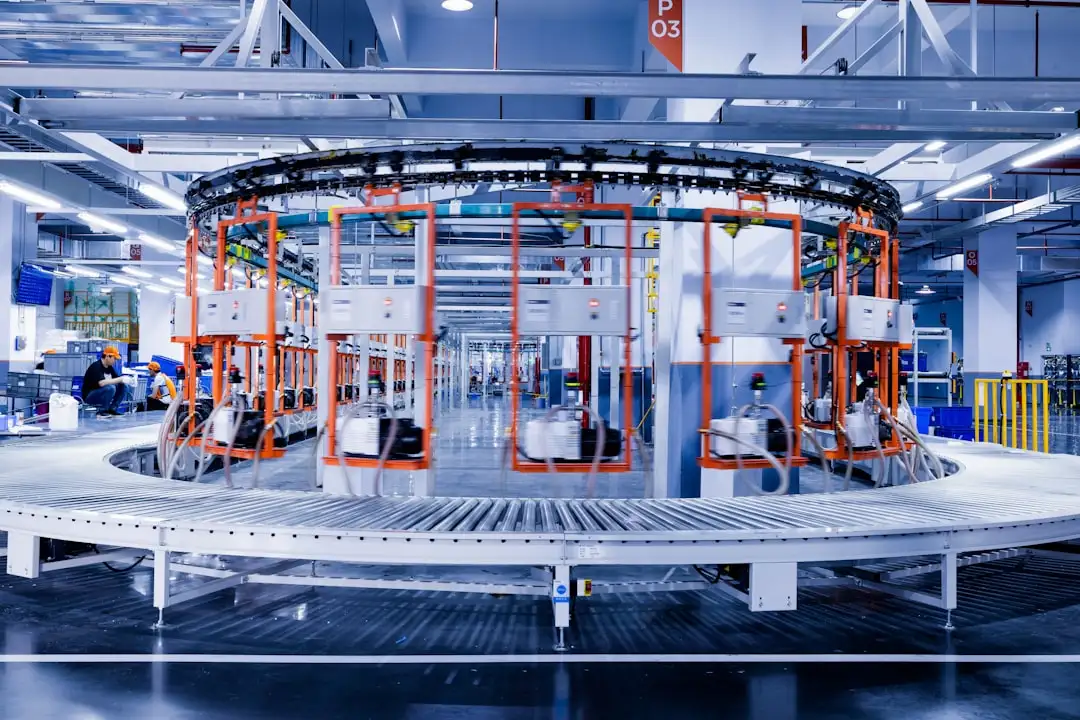
去年,我们为台州一家生产液压阀体的企业做了整线改造。他们的旧工艺是:三个静态浸泡槽,行车吊装,人工翻料,单班产能仅120件。改用环形超声波清洗线后,配置了定时旋转吊篮和PLC分段控制程序,清洗节拍压缩至6分30秒/篮,单班产能跃升至400件以上。更关键的是,除油除锈后的工件表面粗糙度一致性极好,后续机加工刀具寿命延长了15%。
这个案例告诉我们,自动化清洗并非简单堆砌设备,而是对工艺流程的重新解构。超声波频率选择(28kHz 除锈、40kHz 除油)必须与工件材质、污垢类型匹配,否则会出现“空化腐蚀”或“清洗不净”的极端情况。
三、自动化清洗线升级中的三个“隐形陷阱”
结合多年的现场调试经验,有几点忠告供同行参考:
- 过滤系统不能省——除锈产生的氧化皮颗粒若不及时过滤,会划伤工件表面,且加速喷嘴磨损。建议采用磁性过滤器+袋式过滤双级方案。
- 加热功率要留余量——超声波清洗线在冬季低温环境下,槽液升温时间会拉长。若加热器功率裕量不足,整线节拍将被拖慢,所谓“自动化”也就名存实亡。
- 排雾与冷凝回收——除油槽温度常在60℃以上,水雾夹带油汽弥漫车间,既影响环境又浪费药剂。顶部冷凝罩+油水分离器是标配,别再考虑。
五金加工企业的自动化清洗升级,本质上是一场对“隐性成本”的围剿。那些看不见的槽液损耗、返工工时、环保罚款,才是吞噬利润的黑洞。宁波清大超声科技在数十条交钥匙工程的实践中确认:一套设计合理的超声波清洗线,投资回收期通常不超过18个月。但前提是——你必须把除油除锈的每一步都当作精密工艺来对待,而不是简单地“洗个干净”。
